Procurar

Se você já percebeu aquele leve e agudo toque de queimadura saindo de um barril quente, você já conhece o problema há muito tempo. Máquina de injeção FIFO foi construído para resolver. Os compostos de borracha e silicone não são como os termoplásticos. Eles começam a curar no momento em que encontram o calor, e cada minuto extra que um composto passa esperando dentro de um barril quente o leva um pouco mais perto de um estado em que não fluirá mais como deveria. FIFO, abreviação de first in first out, toma emprestado um princípio da logística de armazém e o aplica dentro da unidade de injeção: o material que entrou primeiro no barril também deve ser o material que chega primeiro ao molde.
O que FIFO realmente significa dentro de uma máquina de injeção de borracha
Nas conversas cotidianas, FIFO parece bom senso. No projeto de máquinas, descreve um arranjo interno específico. O composto entra na zona de plastificação, é aquecido e homogeneizado e então empurrado para dentro do molde na mesma ordem em que chegou. Nada fica num canto do barril à espera da sua vez.
Nem todas as unidades de injeção se comportam dessa maneira. Em um projeto convencional de parafuso alternativo, um parafuso realiza duas funções: plastifica o composto e o injeta. À medida que o parafuso gira e retrai, o material se acumula na frente da ponta e parte desse material pode permanecer ali durante vários ciclos. A frente do parafuso se torna um pequeno reservatório onde o composto mais antigo é repetidamente empurrado para trás e misturado com o composto novo. Isso é conveniente para os fabricantes de máquinas e perfeitamente aceitável para muitos plásticos, mas a borracha é muito menos indulgente com isso.
Uma unidade FIFO separa os dois trabalhos. A plastificação acontece em um lugar, a injeção acontece em outro, e o volume de composto que espera entre eles permanece pequeno e previsível.
Como uma unidade de injeção FIFO move o material, passo a passo
Percorrer um ciclo torna a diferença mais fácil de imaginar. Em uma unidade FIFO de dois estágios, a sequência geralmente é assim:
- Alimentação. O composto é puxado para dentro do parafuso ou enchimento de plastificação e movido para frente sob cisalhamento e temperatura controlados.
- Plastificando. O parafuso gira, amolecendo e homogeneizando o composto sem deixá-lo aproximar-se da temperatura de cura.
- Transferir. O volume medido passa para uma câmara de injeção separada situada na frente de um êmbolo. Essa câmara é preenchida a cada ciclo.
- Injeção. O êmbolo avança e conduz todo o descarregamento para dentro da cavidade em um movimento suave, de modo que o primeiro material a entrar é o primeiro a passar pela comporta.
- Recuperação. O êmbolo retrai, o parafuso prepara o próximo disparo e o ciclo reinicia com uma câmara de injeção essencialmente vazia.
Como a câmara esvazia a cada disparo, o tempo de residência de qualquer partícula é curto, repetível e fácil de estimar, que é exatamente o que a borracha sensível ao calor precisa.
Unidades de injeção FIFO e não FIFO lado a lado
A diferença raramente aparece em uma placa de identificação. Ele aparece em relatórios de sucata, nas curvas de pressão da cavidade e na frequência com que um operador precisa purgar um barril. A tabela abaixo resume onde os dois designs geralmente se separam.
| Ponto de comparação | Unidade de injeção FIFO | Unidade de injeção não FIFO |
|---|---|---|
| Tempo de residência do material | Curto e repetível; cada foto é um novo volume | Mais longo e irregular; o material próximo à ponta do parafuso pode permanecer quente por vários ciclos |
| Risco de queimadura | Menor, porque o histórico de calor é controlado | Maior, especialmente em ciclos lentos |
| Consistência do peso do shot | Estável; o êmbolo desloca um volume definido | Pode flutuar conforme a almofada na frente do parafuso muda |
| Estado de cura no portão | Uniforme em todo o tiro | Variável; material mais antigo pode já estar parcialmente progredido |
| Sucata e flash | Geralmente mais baixo em peças grandes ou com paredes finas | Muitas vezes mais alto e mais difícil de prever |
| Troca e purga | Mais simples; pouco composto residual permanece | Requer purga completa entre compostos |
| Melhor ajuste típico | Compostos sensíveis ao calor, longos caminhos de fluxo, peças de qualidade crítica | Peças simples e de ciclo curto feitas de compostos robustos |
Quais compostos e peças ganham mais com o FIFO
O FIFO compensa sempre que um composto tem uma janela de segurança estreita entre fluir bem e começar a curar. Borracha de silicone de alta consistência, borracha natural e nitrílica com aceleradores rápidos e compostos preenchidos com aditivos sensíveis ao calor, todos se enquadram nessa categoria. Quando o curso de injeção é lento porque uma peça é grande ou a seção da parede é fina, um cilindro não FIFO fornece ao material na frente do parafuso minutos extras de calor que ele nunca solicitou. Uma unidade FIFO remove essa variável.
A geometria da peça também é importante. Corrediças longas, ferramentas multi-cavidades e peças com espessura de parede generosa prolongam o tempo entre a plastificação e o preenchimento da cavidade. Vedações de óleo, cantos de tiras de vedação, isoladores de silicone e carcaças ocas são bons exemplos de trabalho onde um histórico de calor previsível aparece como menos disparos curtos e dimensões mais estáveis. A mesma lógica se aplica a moldagem por injeção de borracha de silicone líquida , onde o material é ainda mais sensível ao tempo e à temperatura do que a borracha sólida.
Combinando a unidade com o layout da sua máquina
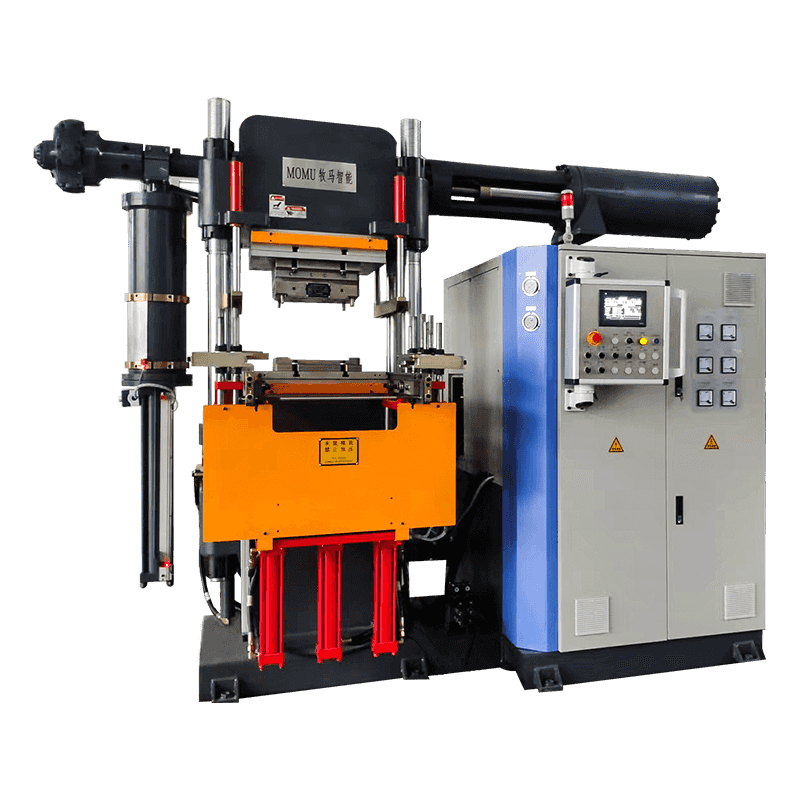
O princípio da injeção é apenas metade da decisão. A forma como a máquina fica na sua fábrica e como as peças são carregadas geralmente determinam se uma unidade FIFO oferece o benefício esperado. Se os operadores carregam insertos ou buchas metálicas pela lateral e o molde abre horizontalmente, uma máquina horizontal com uma unidade de injeção FIFO mantém simples o gesto de carregamento e o caminho do material.
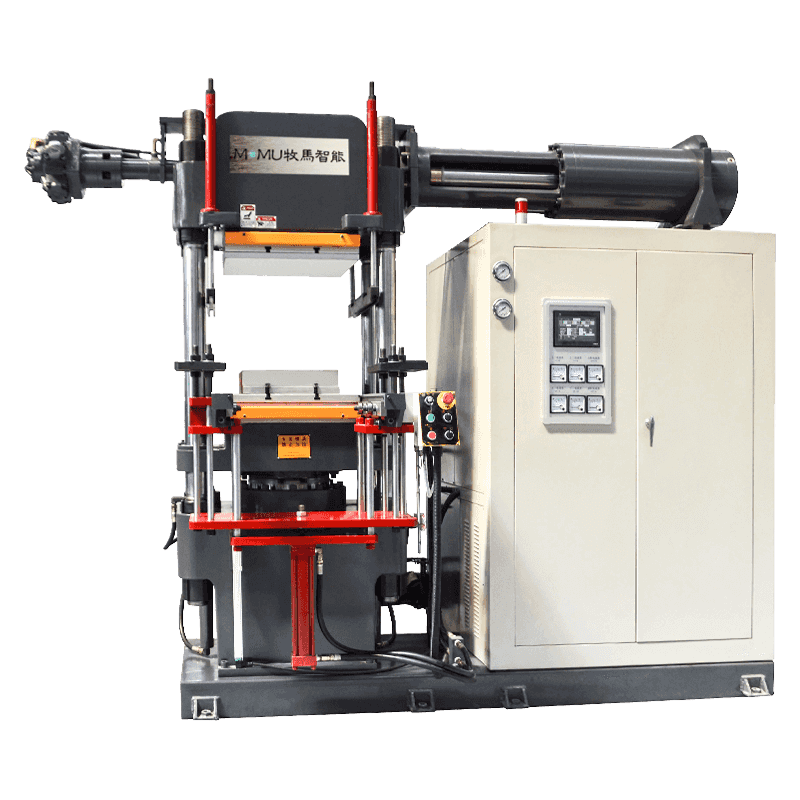 Máquina horizontal de moldagem por injeção de borracha e silicone Máquina horizontal de moldagem por injeção de borracha e silicone com injeção FIFO, design de câmara fria e controle de volume de injeção de precisão para produção automatizada de precisão. Ver Produto →
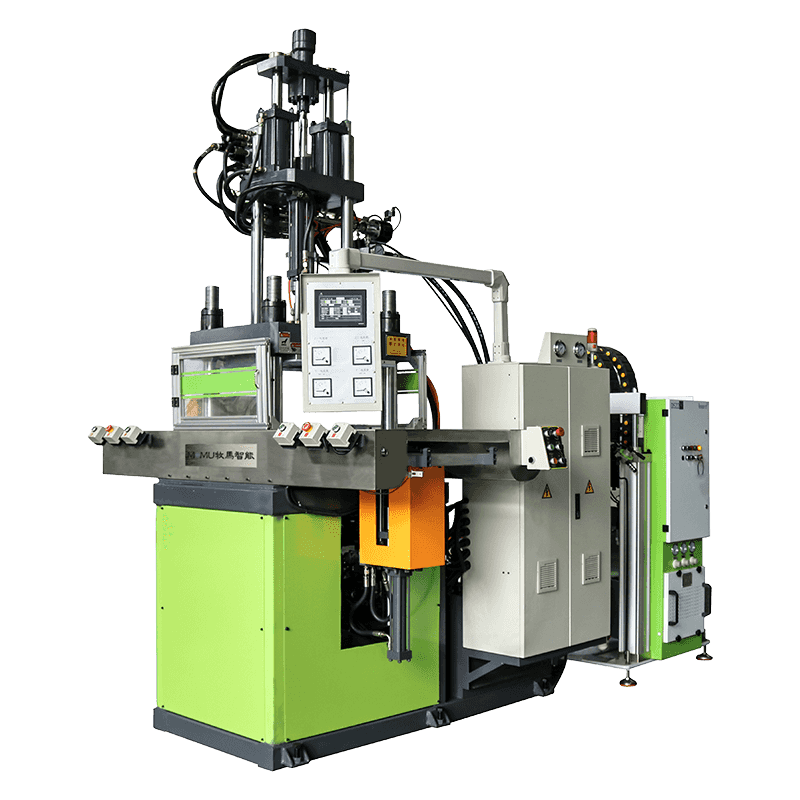
As máquinas verticais são adequadas para locais de trabalho onde a linha de separação do molde deve ser paralela ao chão, como produção com pastilhas pesadas ou células onde a prensa fica dentro de uma linha de montagem maior. Uma unidade FIFO vertical permite que a gravidade ajude na localização da pastilha, mantendo a plastificação e a injeção separadas.
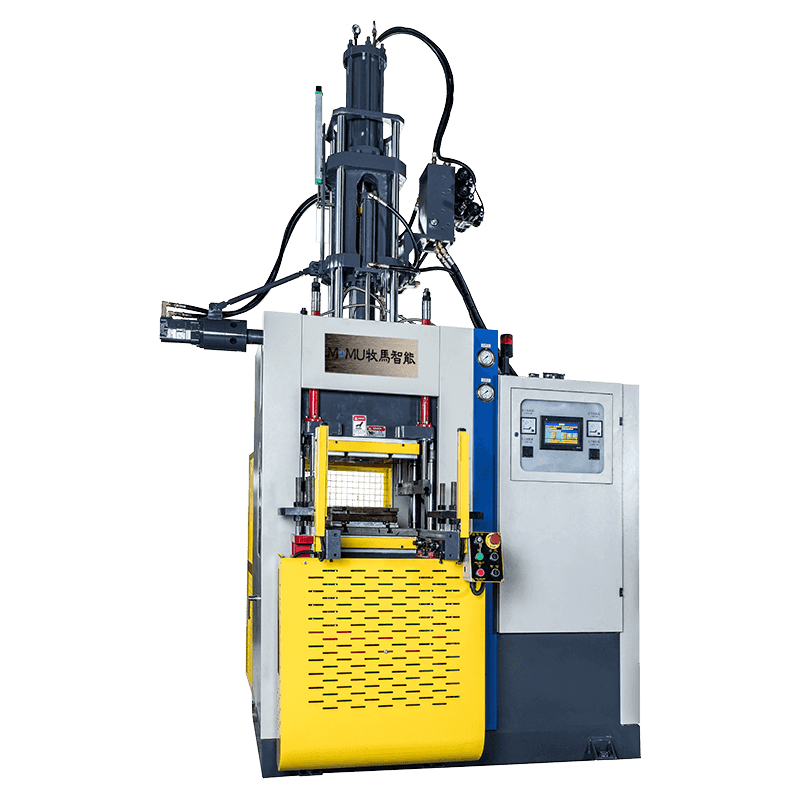 Máquina vertical de moldagem por injeção de borracha e silicone Máquina vertical de moldagem por injeção de borracha e silicone para peças complexas de precisão, com injeção rápida, alta pressão e controle avançado para produção consistente. Ver Produto →
Escolhendo uma máquina de injeção FIFO para sua planta
Ao comparar as cotações, a unidade de injeção merece a mesma atenção que a força de fixação e o tamanho da placa. Pergunte quanto composto fica na câmara de injeção entre as injeções, por quanto tempo esse material permanece quente e como a máquina lida com um ciclo interrompido. Uma unidade que esvazia corretamente após cada disparo é muito mais fácil de reiniciar do que uma que deixa uma almofada quente para trás.
Também ajuda verificar os números práticos: volume máximo de injeção em relação à parte mais pesada, capacidade de plastificação em relação ao tempo de ciclo e se as zonas de controle de temperatura correspondem ao composto que você utiliza com mais frequência. Tão importante quanto é o que acontece após o parto. Um fornecedor com sua própria equipe de serviços e rede de peças de reposição manterá viva uma vantagem FIFO durante anos, enquanto uma máquina comprada apenas pelo preço pode perdê-la em meses. É daí que vem a nossa abordagem, tendo construído equipamentos de injeção de borracha para moldadores que utilizam compostos e famílias de peças muito diferentes.
 Primeira a entrar, primeira a sair, máquina de moldagem por injeção de borracha e silicone Máquina injetora de borracha e silicone FIFO disponível em configurações horizontais e verticais, com controle PLC de três estágios para produção flexível e consistente. Ver Produto →
Hábitos simples que protegem a vantagem FIFO
Mesmo a unidade de injeção mais bem projetada pode ser prejudicada por práticas rotineiras. Alguns hábitos mantêm o benefício intacto.
- Registre o tempo de residência real de cada composto e revise-o sempre que um ciclo for retardado.
- Verifique as temperaturas do cilindro e da câmara com uma sonda de contato, e não apenas com o display do controlador.
- Purgue a câmara de injeção após uma longa parada, em vez de empurrar a primeira injeção para uma cavidade boa.
- Observe se há pontes na zona de alimentação, pois a alimentação irregular atrapalha a entrada do material pedido no barril.
- Mantenha um registro do peso do tiro em relação ao ponto de ajuste para que o desvio seja detectado antes que se torne sucata.
Perguntas que ouvimos dos moldadores
Uma unidade FIFO é sempre a melhor escolha?
Não automaticamente. Se suas peças são pequenas, seus ciclos são curtos e seu composto tolera uma ampla janela de aquecimento, um projeto mais simples pode ser perfeitamente econômico. O FIFO ganha o seu lugar quando o tempo de residência é um risco genuíno para a qualidade.
Uma unidade de injeção FIFO pode operar silicone líquido?
Sim, e muitas vezes é o arranjo preferido. O silicone líquido cura rapidamente em temperaturas elevadas, portanto, limitar o tempo que um volume medido espera em uma câmara quente proporciona uma janela de processamento mais ampla e um preenchimento de cavidade mais consistente.
O FIFO ajuda quando a máquina alimenta uma linha automatizada?
Sim, porque a automação afasta o operador que costumava notar um ciclo lento ou um aumento no peso do tiro. O comportamento material previsível torna-se a única salvaguarda, o que é parte da razão integração de equipamentos de moldagem de borracha em linhas de produção automatizadas recompensa máquinas com tempos de residência curtos e repetíveis.
FIFO não é um rótulo de marketing; é uma descrição de como o material viaja através de uma máquina e é algo que você pode verificar com um cronômetro e uma sonda de temperatura. Se o seu processo atual combate queimaduras, tiros curtos ou pesos que oscilam alguns gramas a cada turno, a unidade de injeção é um lugar razoável para começar a procurar. Diga-nos o que você molda e como funcionam seus ciclos, e nós o ajudaremos a avaliar se uma máquina injetora FIFO é a resposta certa para o seu piso ou se seu dinheiro será melhor gasto em outro lugar.